20年专注搪瓷设备制造
用产品说话 用服务表达
搪瓷设备供应电话
0533-2901777

20年专注搪瓷设备制造
用产品说话 用服务表达
加热方式不用挑花眼,先定工艺需要多少度:100℃ 以内热水或低压蒸汽,100–180℃ 用蒸汽,180℃ 以上基本要走导热油,没有锅炉又间歇生产才考虑电加热。温度定下来,热源基本就定了。
热源选错,后果不是"加热慢一点",而是整套系统都要改:蒸汽改导热油要换夹套设计、换密封、加膨胀槽和循环泵;反过来把导热油系统当蒸汽用,温度根本顶不上去。所以这一步要在设备订货前定死。
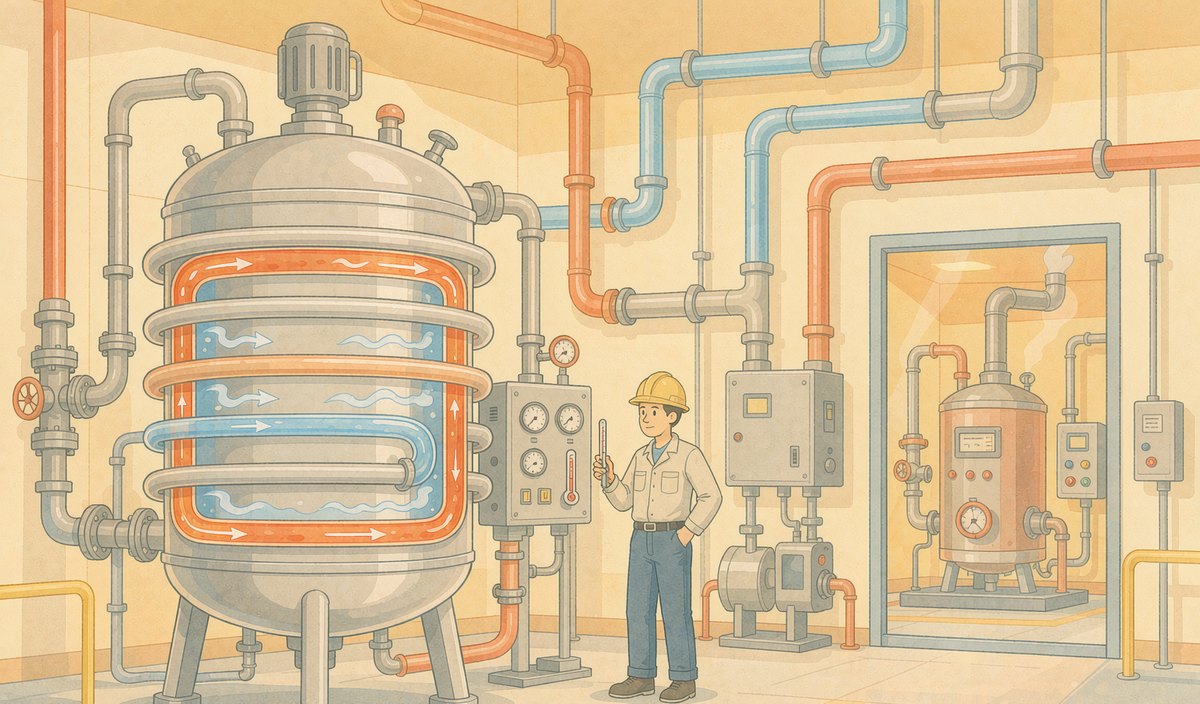
四种热源的可用区间大致是这样分的,具体数值以你手上的工艺条件和厂家确认结果为准:
热水或循环水:适合需要温和升温、或者工艺本身就要求低温(比如发酵、结晶降温段的反向控温)的场合。温度上限低,但控温平稳,不容易出现局部过热。
蒸汽:工业现场最常见的选择。常压饱和蒸汽大概在 100℃ 附近,提高蒸汽压力可以顶到 160–180℃ 这一档,这也是多数化工反应够用的区间。优点是升温快、成本低、系统简单;缺点是压力随温度非线性上升,到 180℃ 以上时夹套压力已经不低,对设备设计和操作安全都有要求。
导热油:常压下能跑到 250–300℃ 甚至更高,是高温工况的主力方案。代价是系统复杂——要有加热炉、循环泵、膨胀槽、油气分离器,油品还要定期检测和更换。导热油系统一旦进了水或轻组分,升温时会喷,这部分操作风险要在工艺规程里写清楚。
电加热:干净、控制精确、不依赖锅炉,适合小容积、间歇生产、或者现场没有蒸汽管网的情况。缺点是运行成本高于蒸汽,大功率时配电容量吃紧,而且电加热元件表面温度高,靠近瓷层的部分要特别注意温度均匀性,避免瓷面局部过热。
这两件事经常被混为一谈,其实是两层:热源是"用什么加热",夹套和盘管是"热量从哪进釜"。同一个导热油系统,既可以走夹套也可以走内盘管。
夹套是釜体外壁的一层空腔,换热面积受釜体几何限制,做大容积时相对换热面积反而变小。内盘管浸在物料里,传热路径短、效率高,但会占用釜内空间、增加清洗难度,也不适合容易结垢或含固体颗粒的物料。
两种结构的取舍我们之前分开写过,可以对照着看:搪玻璃内盘管反应釜的核心优势和怎么判断该不该选内盘管。也建议读一下搪瓷反应釜的换热路径,把热源和换热结构这两层彻底分开想。
有些工艺不只看终温,还看升温和降温的速率,以及恒温段的波动范围。导热油系统热容量大,升降温相对慢,但恒温稳;蒸汽升降温快,但压力波动会直接带出温度波动,需要配合调节阀和温控回路。
如果工艺对降温也有要求(比如反应结束要快速降温防副反应),就得同时考虑冷媒通道,或者做成夹套冷热切换。这件事在订货阶段提,成本很低;出厂后再加,基本等于重做。
第一,瓷层耐温边界。不管用哪种热源,物料侧和夹套侧的温差、以及急冷急热的温差冲击,都要落在瓷层允许范围内。这部分边界我们整理在搪玻璃反应釜的介质与温度使用边界一文里。
第二,超温超压保护。蒸汽和导热油系统都要有可靠的超压泄放和超温切断,别只依赖人工盯表。可以参考搪玻璃反应釜超温超压的原因与处理。
第三,现场条件。蒸汽管网压力够不够、有没有冷凝水回收、导热油炉放哪儿、电容有没有余量。这些城建条件反过来也会推翻热源选择,建议在签技术协议前让厂家到现场看一次。
山东程明化工设备有限公司
地址:山东省淄博市张店区西八路南首
咨询电话:0533-2901777 / 18653376333
成立于 2006 年,支持非标定制与现场勘测,出图确认后投产
主营:搪玻璃反应釜、储罐、蒸馏釜、双锥干燥机、冷凝器、薄膜蒸发器、换热器、塔器及配件的设计制造与现场修补



 在线客服 QQ